EN
پوشش پودری یک روش تکمیل خشک است که یک مخلوط رنگدانه و رزین با جریان آزاد و ریز آسیاب شده را روی یک فلز یا بستر سازگار اعمال می کند. برخلاف رنگ مایع، پودر هیچ حامل حلالی ندارد. در عوض، به صورت الکترواستاتیک اعمال میشود تا ذرات باردار به یک قطعه کار زمیندار بچسبند، سپس تحت گرما پخته میشوند تا ذرات ذوب شوند، با هم جریان پیدا کنند و از نظر شیمیایی به یک فیلم پیوسته متصل شوند. نتیجه یک روکش ضخیم تر، یکنواخت تر و به طور کلی در برابر خراشیدگی، خراشیدگی و خوردگی نسبت به رنگ مرطوب معمولی مقاوم تر است.
وقتی مردم می پرسند پوشش پودری به چه معناست در مفهوم عملی، ساده ترین پاسخ این است: این یک فرآیند پوششی است که به جای مایع و تبخیر، پیرامون پودر خشک و گرما ساخته شده است. این تفاوت واحد تقریباً همه چیز را در پایین دست تغییر می دهد، از نحوه اعمال پوشش در خط تولید گرفته تا مدت زمان ماندگاری قطعه تمام شده در مزرعه. از آنجایی که این فرآیند تبخیر حلال را حذف میکند، همچنین انتشار فرار بسیار کمتری را در طول کاربرد تولید میکند، که یکی از دلایلی است که پوشش پودری به روش تکمیل پیشفرض در تولید لوازم خانگی، قطعات خودرو، آلومینیوم معماری، مبلمان و تجهیزات صنعتی تبدیل شده است.
این راهنما نحوه عملکرد واقعی فرآیند را گام به گام نشان میدهد، چه چیزی مواد شیمیایی اصلی پودر را از یکدیگر جدا میکند، چگونه پوشش پودری با رنگ مایع بر اساس معیارهای عملکرد قابل اندازهگیری مقایسه میشود، و واقعاً یک پوشش پودری که به درستی اعمال شده است در شرایط مختلف محیطی چقدر بادوام است.
هر خط پوشش پودری از منطق اساسی یکسانی پیروی می کند، حتی اگر مقیاس تجهیزات از یک کارگاه کوچک تا یک سیستم نوار نقاله کاملاً خودکار متفاوت باشد. دنباله زیر گردش کار استاندارد مورد استفاده در اکثر برنامه های صنعتی را منعکس می کند.
مرحله آماده سازی اغلب دست کم گرفته می شود، با این حال بیشتر عملکرد طولانی مدت پوشش را تعیین می کند. هر گونه روغن باقیمانده، زنگ زدگی یا لایه اکسیدی که روی بستر باقی می ماند به نقطه ضعفی تبدیل می شود که در آن فیلم می تواند بعداً چسبندگی خود را از دست بدهد، صرف نظر از اینکه خود پودر چقدر خوب فرموله شده است. پس از تمیز کردن، قطعات از یک غرفه اسپری عبور می کنند که در آن پودر از طریق تفنگی تغذیه می شود که بار الکتریکی را به هر ذره وارد می کند. از آنجایی که قطعه کار زمینی است، ذرات باردار به سمت آن کشیده میشوند و به طور یکنواختتر از آن چیزی که اسپری مایع اجازه میدهد، دور لبهها و ویژگیهای فرورفته پیچیده میشود.
اسپری بیش از حدی که روی قطعه فرود نمیآید معمولاً بازیابی و استفاده مجدد میشود، که یکی از مزایای کارایی مواد است که در ادامه بیشتر مورد بحث قرار میگیرد. هنگامی که قسمت پوشش داده شده وارد کوره پخت می شود، پودر ذوب می شود، به یک لایه پیوسته صاف جریان می یابد و تحت یک واکنش شیمیایی قرار می گیرد که ساختار فیلم را برای همیشه قفل می کند. این مرحله اتصال متقابل همان چیزی است که به پوشش پودر پخته شده سختی و مقاومت شیمیایی می دهد. مسئله صرفاً خشک شدن پوشش به روش رنگ مایع نیست.
همه پوششهای پودری پس از پخت به یک شکل عمل نمیکنند، زیرا سیستم رزین مورد استفاده در فرمولاسیون، نقاط قوت و محدودیتهای پوشش را تعیین میکند. سه خانواده رزین اکثریت عمده کاربردهای صنعتی و معماری را پوشش می دهند.

برای سختی فوق العاده، مقاومت شیمیایی و چسبندگی به زیرلایه های فلزی شناخته شده است. محدودیت اصلی آنها تمایل به گچ و از دست دادن براقیت در زیر نور مستقیم خورشید طولانی مدت است، به همین دلیل است که آنها معمولاً برای اجزای داخلی مانند محفظه های الکتریکی، فضای داخلی دستگاه و ماشین آلات صنعتی مشخص می شوند.

فرموله شده برای عملکرد قوی در فضای باز، از جمله مقاومت در برابر تخریب UV، هوازدگی و محو شدن رنگ. این سیستمهای پلیاستر را به انتخاب استاندارد برای مبلمان فضای باز، نردهها، تزئینات معماری و اجزای زیر بدنه خودرو که قرار گرفتن در معرض نور خورشید ثابت است تبدیل میکند.
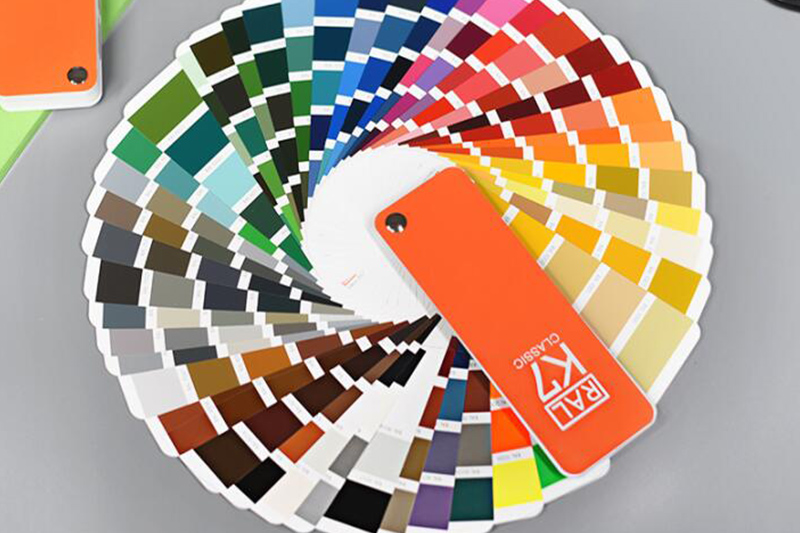
یک سیستم رزین ترکیبی که برای ترکیب مقاومت شیمیایی اپوکسی با بخشی از تحمل پلی استر در فضای باز طراحی شده است. هیبریدها معمولاً در محیطهای سرپوشیده استفاده میشوند، جایی که قرار گرفتن در معرض مواد شیمیایی متوسط و دوام مکانیکی هر دو مهم هستند، و یک حد وسط عملی بین دو شیمی دیگر ارائه میدهند.
انتخاب از میان این سه به ندرت در مورد اینکه کدام یک از نظر جهانی "بهترین" است، نیست. این مربوط به تطبیق رفتار رزین با محیطی است که قطعه تمام شده واقعاً در آن زندگی می کند. یک پنل کنترلی که هرگز نور خورشید را نمی بیند، از پایداری UV پلی استر بهره چندانی نمی برد، در حالی که یک نرده در فضای باز که با اپوکسی مستقیم پوشانده شده است احتمالاً در یک فصل قرار گرفتن در معرض نور خورشید گچ می شود.
سازندگانی که یک روش تکمیلی را ارزیابی میکنند معمولاً پوشش پودری را در برابر رنگ مایع با مجموعه کوچکی از عوامل قابل اندازهگیری مقایسه میکنند: اینکه واقعاً چه مقدار ماده به قطعه میرسد، چقدر ضایعات و انتشار فرآیند تولید میشود، و میزان یکنواختی پوشش از یک قسمت به قسمت دیگر. نمودار زیر عملکرد نسبی معمولی گزارش شده در عملیات تکمیل صنعتی را خلاصه می کند.
دو مورد از بزرگترین تفاوتها ناشی از نحوه برخورد هر روش با اسپری بیش از حد و حلال است. پودری که قطعه را در یک خط به درستی پیکربندی شده از دست می دهد، معمولاً می تواند گرفته شود و به سیستم بازگردانده شود، به همین دلیل است که نرخ استفاده بسیار بالاتر از رنگ مایع است، جایی که مواد اسپری شده به سادگی از بین می روند. از آنجایی که پوشش پودری هیچ حلالی ندارد، همچنین نیازی به زمان فلاش و تبخیر طولانی سیستم مایع قبل از پخت ندارد، که باعث کوتاه شدن زمان چرخه کلی در خطوط با حجم بالا می شود.
رنگ مایع در چند موقعیت باریکتر، بهویژه پرداختهای تزئینی بسیار نازک، کارهای کوچک لمسی، و زیرلایههایی که نمیتوانند دمای پخت در کوره را تحمل کنند، مانند پلاستیکهای خاص یا کامپوزیتهای چوب، مزیت خود را حفظ میکند. با این حال، برای اکثر ساختوسازهای فلزی و تکمیل قطعات صنعتی، پوشش پودری به عنوان پیشفرض تبدیل شده است، زیرا لایهای ضخیمتر و سختتر را با ضایعات کمتر در هر قطعه تولید میکند.
دوام تنها رایج ترین سؤالی است که خریداران می پرسند، و پاسخ صادقانه این است که به شدت به شیمی رزین و شرایط قرار گرفتن در معرض بستگی دارد. نمودار خطی زیر یک روند دوام را نشان می دهد که بر اساس شاخص مقاومت نسبی امتیاز می گیرد، زیرا شرایط نوردهی از محیط های داخلی ملایم به محیط های تهاجمی ساحلی یا دریایی تغییر می کند.
دو الگو برجسته است. اولاً، هر سه ماده شیمیایی در شرایط ملایم و داخل ساختمان به خوبی عمل می کنند، بنابراین تا زمانی که قرار گرفتن در معرض اشعه ماوراء بنفش و رطوبت وارد تصویر شود، تفاوت دوام ناچیز است. دوم، شاخص مقاومت اپوکسی پس از افزایش نوردهی در فضای باز سریعترین کاهش می یابد، که با رفتار گچی که اپوکسی در این زمینه شناخته شده است مطابقت دارد. پلی استر سطح مقاومت خود را در شرایط سخت و ساحلی حفظ می کند، که توضیح می دهد که چرا با وجود مقاومت شیمیایی برتر اپوکسی در محیط های سرپناه، بر کاربردهای معماری و مبلمان در فضای باز غالب است.
مستقل از شیمی، ضخامت فیلم و کیفیت پخت نیز نتایج دوام در دنیای واقعی را ایجاد می کند. پوشش پودری که کمتر از دمای یا پنجره زمانی مشخص شده خود عمل می کند، به طور کامل به هم متصل نمی شود و حتی اگر رزین صحیح انتخاب شده باشد، یک لایه نرم تر و مقاوم تر در برابر مواد شیمیایی باقی می ماند. به همین دلیل است که عملیات تکمیلی معتبر به جای تکیه بر بازرسی بصری، درمان را با مشخصات دمایی زمان تایید می کند.
سطوح پذیرش بسته به صنعت بر اساس هندسه، حجم تولید و الزامات مواجهه متفاوت است. نمودار ستونی زیر سطوح پذیرش معمولی گزارش شده در بخش های تکمیلی رایج را نشان می دهد.
آلومینیوم معماری پیشتاز پذیرش است تا حد زیادی به این دلیل که الزامات قرار گرفتن در معرض در فضای باز مقاومت در برابر آب و هوای پلی استر را تقریباً ضروری میسازد، و به این دلیل که پروفیلهای اکستروژن برای پوشش ثابت الکترواستاتیک مناسب هستند. تولید لوازم خانگی از نزدیک دنبال میشود، جایی که خطوط خودکار با حجم بالا از چرخههای پخت سریع پوشش پودری و نرخ رد پایین بهره میبرند. مبلمان نسبتاً پایینتری را نشان میدهند، عمدتاً به این دلیل که برخی از مواد قاب، مانند چوبها و کامپوزیتهای خاص، نمیتوانند دمای پخت در فر را تحمل کنند و به روشهای تکمیل جایگزین نیاز دارند.
از آنجایی که هیچ سیستم رزینی در هر ویژگی برنده نمی شود، مقایسه چند بعدی مفیدتر از یک امتیاز کلی است. نمودار رادار زیر هر سیستم را در پنج معیار انتخاب رایج در مقیاس نسبی امتیاز می دهد.
این الگو آنچه را که تجربه میدانی قبلاً نشان میدهد تأیید میکند: اپوکسی در مقاومت شیمیایی و چسبندگی به کار میرود، اما از نظر دوام در فضای باز به شدت دنبال میشود، پلیاستر مقداری مقاومت شیمیایی را با عملکرد قوی UV مبادله میکند، و سیستمهای هیبریدی تقریباً در هر محوری به جای برتری در هر محوری، در میان قرار میگیرند. دقیقاً به همین دلیل است که هیبریدها بهعنوان سیستمهای متعادل و همهمنظوره به جای متخصصان به بازار عرضه میشوند.
خریدارانی که کیفیت پوشش پودری را ارزیابی می کنند، معمولاً به جای اتکا به قضاوت بصری، به مجموعه کوچکی از روش های تست استاندارد اشاره می کنند. جدول زیر آزمایشهایی را که معمولاً در برگههای اطلاعات فنی و مشخصات خرید ذکر شده است، خلاصه میکند.
| ویژگی تست | آنچه را اندازه گیری می کند | معیار معمولی |
|---|---|---|
| مقاومت در برابر اسپری نمک | خزش خوردگی از یک خط اسکریپ تحت قرار گرفتن در معرض مه نمک | 500 تا 1000 ساعت |
| چسبندگی متقاطع هچ | چسبندگی فیلم به بستر از طریق آزمایش برش شبکه | بدون پوسته پوسته شدن در رتبه 5B |
| سختی مداد | مقاومت در برابر خراش سطح | 2 ساعت تا 4 ساعت |
| مقاومت در برابر ضربه | یکپارچگی فیلم پس از ضربه مستقیم و معکوس | بدون ترک در 160 اینچ پوند |
| حفظ براقیت (UV) | سطح براقیت پس از هوازدگی سریع حفظ می شود | بسته به رزین متفاوت است، برای پلی استر بالاتر است |
این معیارها به این دلیل وجود دارند که عملکرد پوشش چیزی نیست که بتوان با چشم در نقطه کاربرد به طور قابل اعتماد قضاوت کرد. یک فیلم میتواند بلافاصله پس از پخت کاملاً صاف و براق به نظر برسد، اما در صورتی که آمادهسازی سطح یا پروفیل پخت از مشخصات فنی خارج شود، تست چسبندگی یا خوردگی ماهها بعد با شکست مواجه میشود. درخواست دادههای آزمایشی مرتبط با یک روش شناختهشده، راه مطمئنتری برای ارزیابی تامینکننده پوشش نسبت به تکیه بر ظاهر تنها است.
فراتر از داده های مقایسه ای که قبلاً پوشش داده شد، چندین مزیت عملی توضیح می دهد که چرا پوشش پودری به روش تکمیل پیش فرض در بسیاری از صنایع تبدیل شده است.
None of these advantages make powder coating universally superior. Parts with heat-sensitive substrates, extremely thin decorative requirements, or very low production volumes may still be better served by liquid finishing. The right choice always depends on substrate material, part geometry, expected exposure, and production volume rather than a single "best" answer.
Selecting a coating system comes down to answering a short set of practical questions before specification. Where will the part live once installed, and how much direct sunlight or moisture will it see. What chemical exposure, if any, does the environment involve, such as cleaning agents, fuels, or industrial solvents. How much mechanical stress, impact, or flexing will the coated surface experience during normal use. And finally, what cosmetic requirements apply, including gloss level, texture, and long-term color stability.
For predominantly indoor parts with chemical exposure, epoxy powder coatings generally deliver the best balance of hardness and resistance. For anything installed outdoors or exposed to sustained sunlight, Polyester powder coating is the more defensible choice given its stronger UV and weathering performance. Where a project needs a single system that performs adequately across mixed indoor and light outdoor conditions, Polyester/epoxy (hybrid) powder coatings offer the most practical middle ground without requiring two separate specifications.
It is a dry finishing process where charged powder particles are sprayed onto a grounded part and then cured with heat, forming a durable, continuous film without any solvent carrier.
It means the part's finish was applied through the powder coating process rather than liquid paint, typically indicating a thicker, more chip-resistant surface layer.
Yes, provided the correct resin chemistry is selected. Polyester and hybrid systems are formulated for outdoor exposure, while straight epoxy is generally recommended for indoor applications only.
Service life varies with resin type, film thickness, cure quality, and environmental exposure, but well-applied outdoor-grade systems commonly perform for many years before visible degradation appears.
Generally no. Proper surface preparation, including removal of prior coatings and contamination, is required for the new film to achieve reliable adhesion and expected durability.
Because oversprayed powder that does not land on the part can typically be collected and reused, whereas oversprayed liquid paint is generally lost during application.


کپی رایت © Zhejiang Huacai Advanced Material CO., LTD. تمامی حقوق محفوظ است. تولید کنندگان پوشش پودری

 中文简体
 انگلیسی